 供应信息


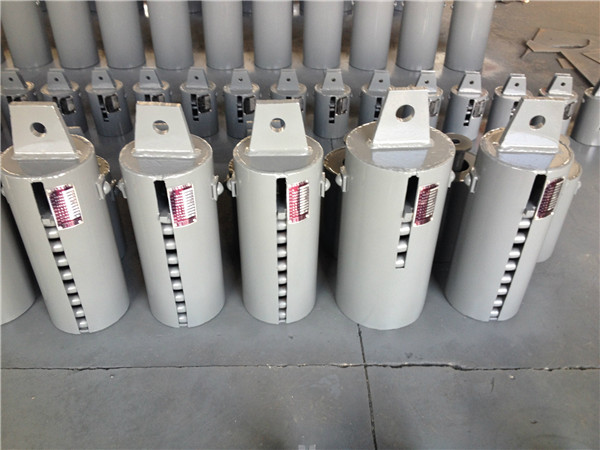
新品引荐T1型单板整定绷簧支吊架。专业技术、质量服务。
合金绷簧支吊架工作环境和使用领域就是在各式各样的管道体系中,它是归于管道体系的规划中重要和根底的组成部分,而且绷簧支吊架的外在结构的规划以及它的具体的形式也是根据使用的不同的管道规划体系而有着不同的规划选择的。绷簧支吊架在工作的时分,不仅需求悉数的接受整个管道体系的悉数的重量带来的压力和载荷,一起还需求有用的平衡整个管道体系的作用力。如果同一管道或设备用两台或两台以上支架时,在进行载荷调整时,一般应一起进行,使各台 支吊架的承载分配均匀。如不能一起进行时,需逐台进行重复调试,到载荷分配均匀停止。 A2.4 在运转中应常常观察吊架的位移量,检查吊架是否阻碍管道或设备的自由位移。位移指示器的刻 槽应在0~10 刻度范围内移动,不应碰到弧形槽。不然,应按上述方法再次调整。


整定绷簧组件制造时应注什么:
绷簧支吊架低温钢管道(A333 Grade6)焊接 a) 一切焊缝均选用全焊透工艺; b) 焊件组对前,应将坡口外表的氧化物、油污、毛刺及其它有害杂质清除洁净,消除规模为坡口及其两侧母材不少于20mm区域; c) 不得选用锤击等强制手段进行组装,不得在母材外表刻划或击打材料标记和焊工钢印等,以防构成发生缺口效应的划痕; d) 焊接进程必须严格控制焊接线能量不超过30KJ,尽量选用较小的焊接线能量,选用多层多道法施焊; e) 焊接纳弧时应将弧坑填满,并用砂轮磨去弧坑缺点。多层焊时各层间的接头应错开30mm~50mm; 临时点固到管道上的卡具选用砂轮机撤除、修磨,并进行着色检查,不得选用击打的办法强行撤除。

TD30FI17可变绷簧支吊架实体直销、品质保证
绷簧支吊架低温钢管道1.一切焊缝均选用全焊透工艺; 2. 焊件组对前,应将坡口外表的氧化物、油污、毛刺及其它有害杂质清除洁净,消除规模为坡口及其两边母材不少于20mm区域; 3. 不得选用锤击等强制手段进行拼装,不得在母材外表刻划或击打资料符号和焊工钢印等,以防形成产生缺口效应的划痕; 4. 焊接过程有必要严格控制焊接线能量不超过30KJ,尽量选用较小的焊接线能量,选用多层多道法施焊; 5.装置前应核对验收绷簧组件与设计图纸—支吊架装置图或支吊架一览表的要求是否符合,并验收绷簧组件的出厂技术文件。6. 整定绷簧组件外壳上有荷载—变形量指示牌,指示牌上标明有管道称号及支吊架编号,并有红色箭头H和黄色箭头C表示运行(工作)荷载位置和冷态(装置)荷载位置。

您好,欢迎莅临海润管道,欢迎咨询...
 触屏版二维码 |